

Sebagai pemasok Cetakan Tutup 3 Galon, saya sering ditanya tentang tekanan injeksi yang diperlukan untuk cetakan khusus ini. Memahami tekanan injeksi yang tepat sangat penting untuk memproduksi tutup 3 galon berkualitas tinggi secara efisien dan hemat biaya.
Pentingnya Tekanan Injeksi dalam Cetakan
Tekanan injeksi memainkan peran penting dalam proses pencetakan injeksi. Gaya inilah yang mendorong material plastik cair ke dalam rongga cetakan. Tekanan yang memadai memastikan plastik memenuhi setiap sudut dan celah Cetakan Tutup 3 Galon, menghasilkan tutup dengan bentuk, ukuran, dan permukaan akhir yang benar. Jika tekanannya terlalu rendah, pengisian tutup mungkin tidak lengkap, menyebabkan rongga, tembakan pendek, atau integritas struktural yang buruk. Di sisi lain, tekanan yang berlebihan dapat menyebabkan flash (kelebihan plastik di sekitar tepi tutup), kerusakan pada cetakan, dan peningkatan keausan pada mesin cetak injeksi.
Faktor-Faktor yang Mempengaruhi Tekanan Injeksi pada Cetakan Tutup 3 Galon
Sifat Bahan
Jenis plastik yang digunakan merupakan salah satu faktor paling signifikan yang mempengaruhi tekanan injeksi. Plastik yang berbeda memiliki viskositas yang berbeda. Misalnya, Polyethylene (PE), yang biasa digunakan untuk tutup 3 galon, memiliki viskositas yang relatif rendah dibandingkan beberapa plastik rekayasa. Plastik dengan viskositas rendah mengalir lebih mudah dan umumnya memerlukan tekanan injeksi yang lebih rendah. Namun, jika aditif atau pengisi ditambahkan ke PE, viskositas dapat berubah, dan demikian pula kebutuhan tekanan injeksi.
Desain Cetakan
Desain Cetakan Tutup 3 Galon juga mempengaruhi tekanan injeksi. Cetakan dengan bentuk yang rumit, dinding tipis, atau jalur aliran yang panjang akan memerlukan tekanan yang lebih tinggi untuk memastikan pengisian yang lengkap. Jumlah rongga dalam cetakan merupakan pertimbangan penting lainnya. Cetakan Tutup 3 Galon multi rongga mungkin memerlukan tekanan lebih tinggi untuk mengisi semua rongga secara merata. Misalnya, jika cetakan memiliki jumlah gerbang yang banyak atau jika ukuran gerbangnya kecil, hal ini dapat membatasi aliran plastik cair, sehingga meningkatkan tekanan yang dibutuhkan.
Kemampuan Mesin
Mesin injection molding sendiri mempunyai pengaruh yang cukup besar terhadap tekanan injeksi. Ukuran unit injeksi mesin, jenis sekrup, dan sistem hidrolik semuanya berperan. Mesin dengan unit injeksi yang lebih besar dapat menghasilkan tekanan yang lebih tinggi. Selain itu, kecepatan pergerakan sekrup selama fase injeksi mempengaruhi tekanan. Kecepatan sekrup yang lebih cepat dapat menyebabkan tekanan injeksi lebih tinggi.
Menghitung Tekanan Injeksi untuk Cetakan Tutup 3 Galon
Tidak ada rumus yang cocok untuk semua untuk menghitung tekanan injeksi untuk Cetakan Tutup 3 Galon. Namun, pendekatan umum melibatkan pertimbangan faktor-faktor yang disebutkan di atas. Salah satu metode yang umum adalah memulai dengan kisaran tekanan injeksi yang direkomendasikan untuk bahan plastik. Untuk PE, kisaran tekanan injeksi umumnya adalah antara 5000 dan 15000 psi (pon per inci persegi).
Selanjutnya dilakukan penyesuaian berdasarkan desain cetakan. Jika cetakan memiliki bentuk yang rumit atau jalur aliran yang panjang, tekanan mungkin perlu ditingkatkan sebesar 10 - 30%. Untuk cetakan multi rongga, peningkatan tekanan tambahan sebesar 5 - 20% mungkin diperlukan untuk memastikan pengisian yang merata.
Penting juga untuk melakukan uji coba. Selama uji coba ini, tekanan injeksi disesuaikan secara bertahap sambil memantau kualitas tutup yang dihasilkan. Jika tutupnya tidak terisi penuh, tekanannya ditingkatkan. Jika ada kilatan cahaya atau tanda-tanda tekanan berlebihan lainnya, maka tekanan diturunkan.
Contoh Nyata - Dunia
Mari kita pertimbangkan kasus di mana kita menggunakan aCetakan Tutup 3 Galonuntuk memproduksi topi dari PE. Cetakan tersebut memiliki desain yang relatif sederhana dengan satu rongga. Berdasarkan kisaran tekanan yang direkomendasikan untuk PE, kami memulai dengan tekanan injeksi 8000 psi. Selama uji coba pertama, kami melihat bahwa tutupnya memiliki celah kecil di salah satu sudutnya. Ini menunjukkan pengisian tidak lengkap, jadi kami meningkatkan tekanan hingga 9000 psi. Pada proses berikutnya, tutupnya sudah terbentuk sempurna tanpa ada rongga atau cacat lainnya.
Sekarang, mari kita lihat skenario yang lebih kompleks. Misalkan kita mempunyaiCetakan Tutup 8 Rongga 5 Galon(prinsipnya serupa untuk tutup 3 galon). Cetakan multi rongga ini memiliki pola aliran yang lebih kompleks. Kami memulai dengan tekanan injeksi 10.000 psi (lebih tinggi dari kotak rongga tunggal karena banyaknya rongga). Setelah dijalankan pertama kali, kami menemukan bahwa beberapa rongga tidak terisi secara merata. Kami meningkatkan tekanan hingga 11000 psi, dan setelah penyesuaian dan pemantauan lebih lanjut, kami mencapai batas yang konsisten dan berkualitas tinggi di semua rongga.
Dampak Tekanan Injeksi yang Salah
Penggunaan tekanan injeksi yang salah dapat menimbulkan beberapa konsekuensi negatif. Seperti disebutkan sebelumnya, tekanan rendah dapat mengakibatkan pengisian tidak lengkap, sehingga mengakibatkan tutup rusak dan tidak dapat berfungsi dengan baik. Tutup ini mungkin tidak tersegel dengan benar, sehingga menyebabkan kebocoran isi wadah 3 galon.

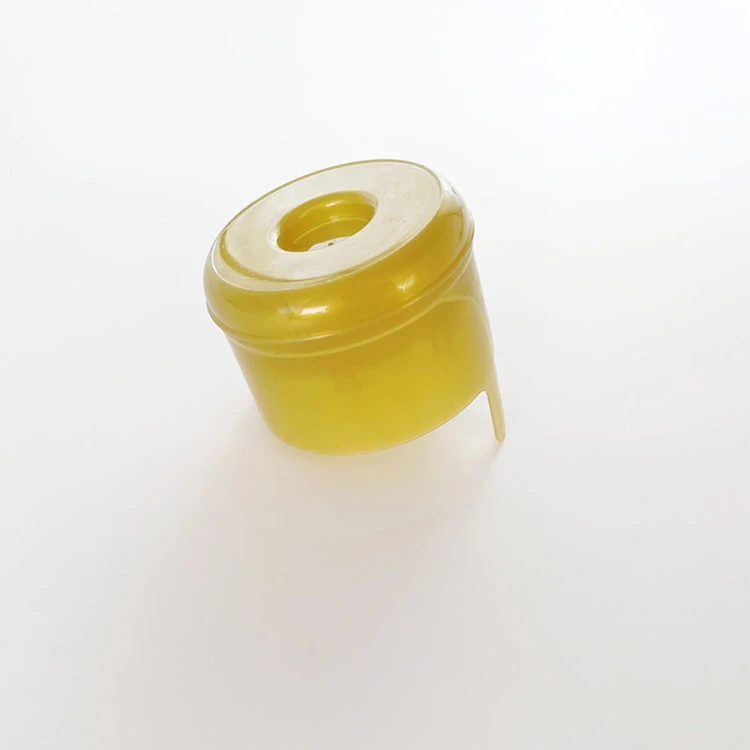
Sebaliknya, tekanan yang tinggi dapat menyebabkan keausan yang berlebihan pada cetakan. Gaya tinggi yang diberikan pada cetakan dapat menyebabkan deformasi dinding rongga, yang selanjutnya mempengaruhi bentuk dan ukuran tutupnya. Hal ini juga dapat meningkatkan konsumsi energi mesin cetak injeksi, yang menyebabkan biaya produksi lebih tinggi.
Mengoptimalkan Tekanan Injeksi untuk Cetakan Tutup 3 Galon
Untuk mengoptimalkan tekanan injeksi, penting untuk memiliki mesin cetak injeksi yang dirawat dengan baik. Perawatan rutin memastikan sistem hidraulik, sekrup, dan komponen alat berat lainnya berada dalam kondisi kerja yang baik, sehingga membantu mencapai tekanan yang konsisten.
Perawatan cetakan yang tepat juga penting. Menjaga cetakan tetap bersih dan bebas dari kotoran atau kerusakan akan memastikan kelancaran aliran plastik cair. Selain itu, penggunaan perangkat lunak simulasi dapat membantu memprediksi aliran plastik dalam cetakan dan memperkirakan tekanan injeksi yang diperlukan sebelum produksi sebenarnya.
Kesimpulan
Menentukan tekanan injeksi yang diperlukan untuk Cetakan Tutup 3 Galon adalah proses kompleks yang melibatkan pertimbangan berbagai faktor seperti sifat material, desain cetakan, dan kemampuan mesin. Dengan memahami faktor-faktor ini dan melakukan uji coba yang tepat, tekanan injeksi optimal dapat ditemukan yang menghasilkan tutup 3 galon berkualitas tinggi.
Jika Anda sedang mencari Cetakan Tutup 3 Galon berkualitas tinggi atau memiliki pertanyaan tentang proses pencetakan injeksi, kami siap membantu. Tim ahli kami memiliki pengalaman luas dalam merancang dan memproduksiCetakan Tutup 3 Galondan dapat memberi Anda panduan yang Anda butuhkan. Kami juga menawarkanCetakan Tutup PE 5 Galonsolusi untuk kebutuhan spesifik Anda. Hubungi kami hari ini untuk memulai diskusi mengenai kebutuhan pengadaan Anda dan mari bekerja sama untuk mencapai hasil terbaik untuk produksi Anda.
Referensi
- "Buku Pegangan Cetakan Injeksi" oleh O. Osswald dan T. Turng
- "Bahan Plastik" oleh JA Brydson


